Ronde buis lasersnijden en daarna buigen
Ronde buis buigen met lasersneden: van rechte buissegmenten naar een gebogen 3D-vorm
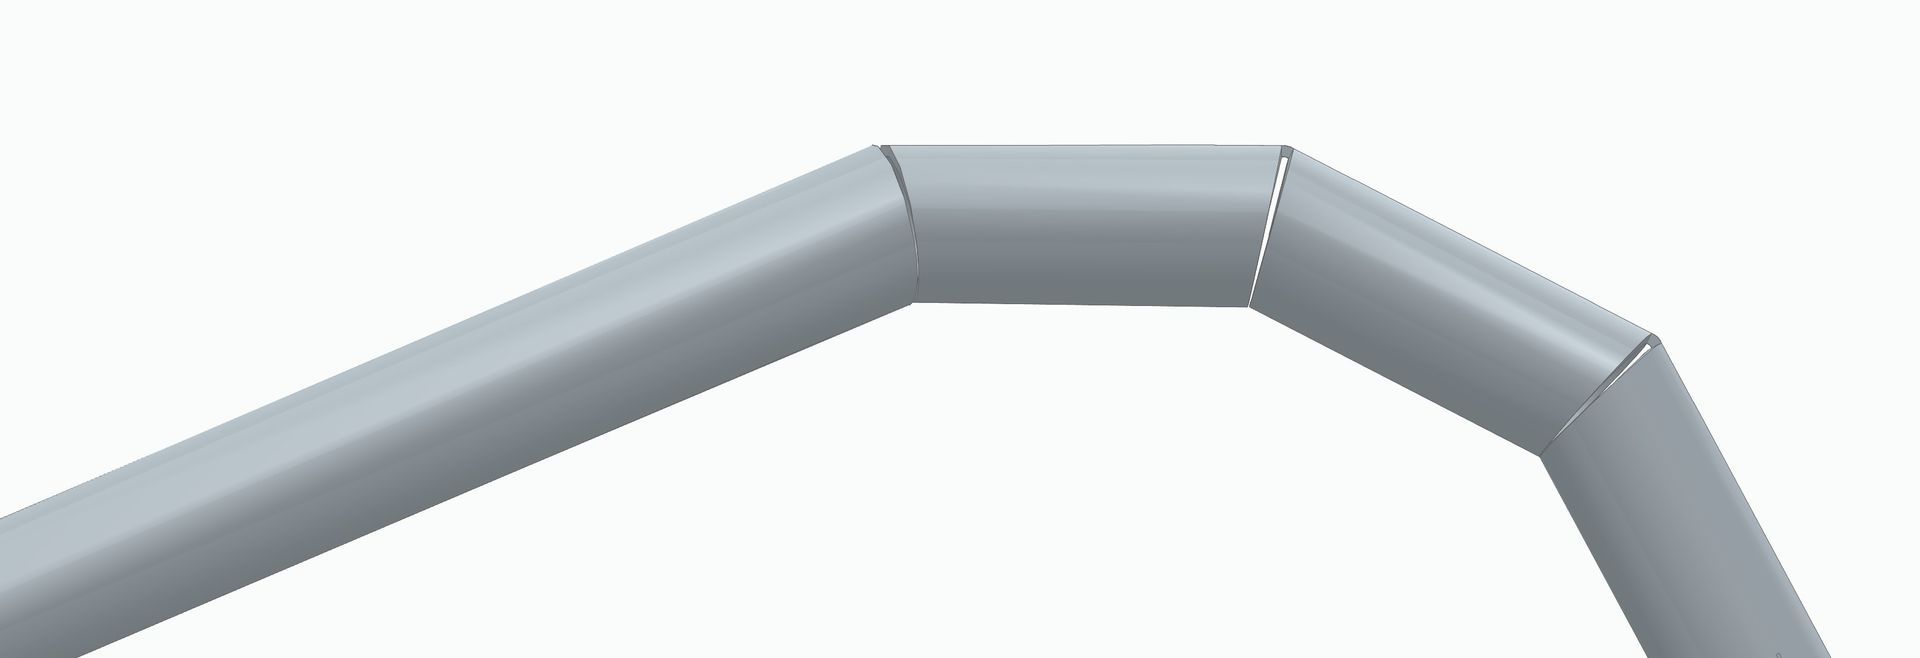
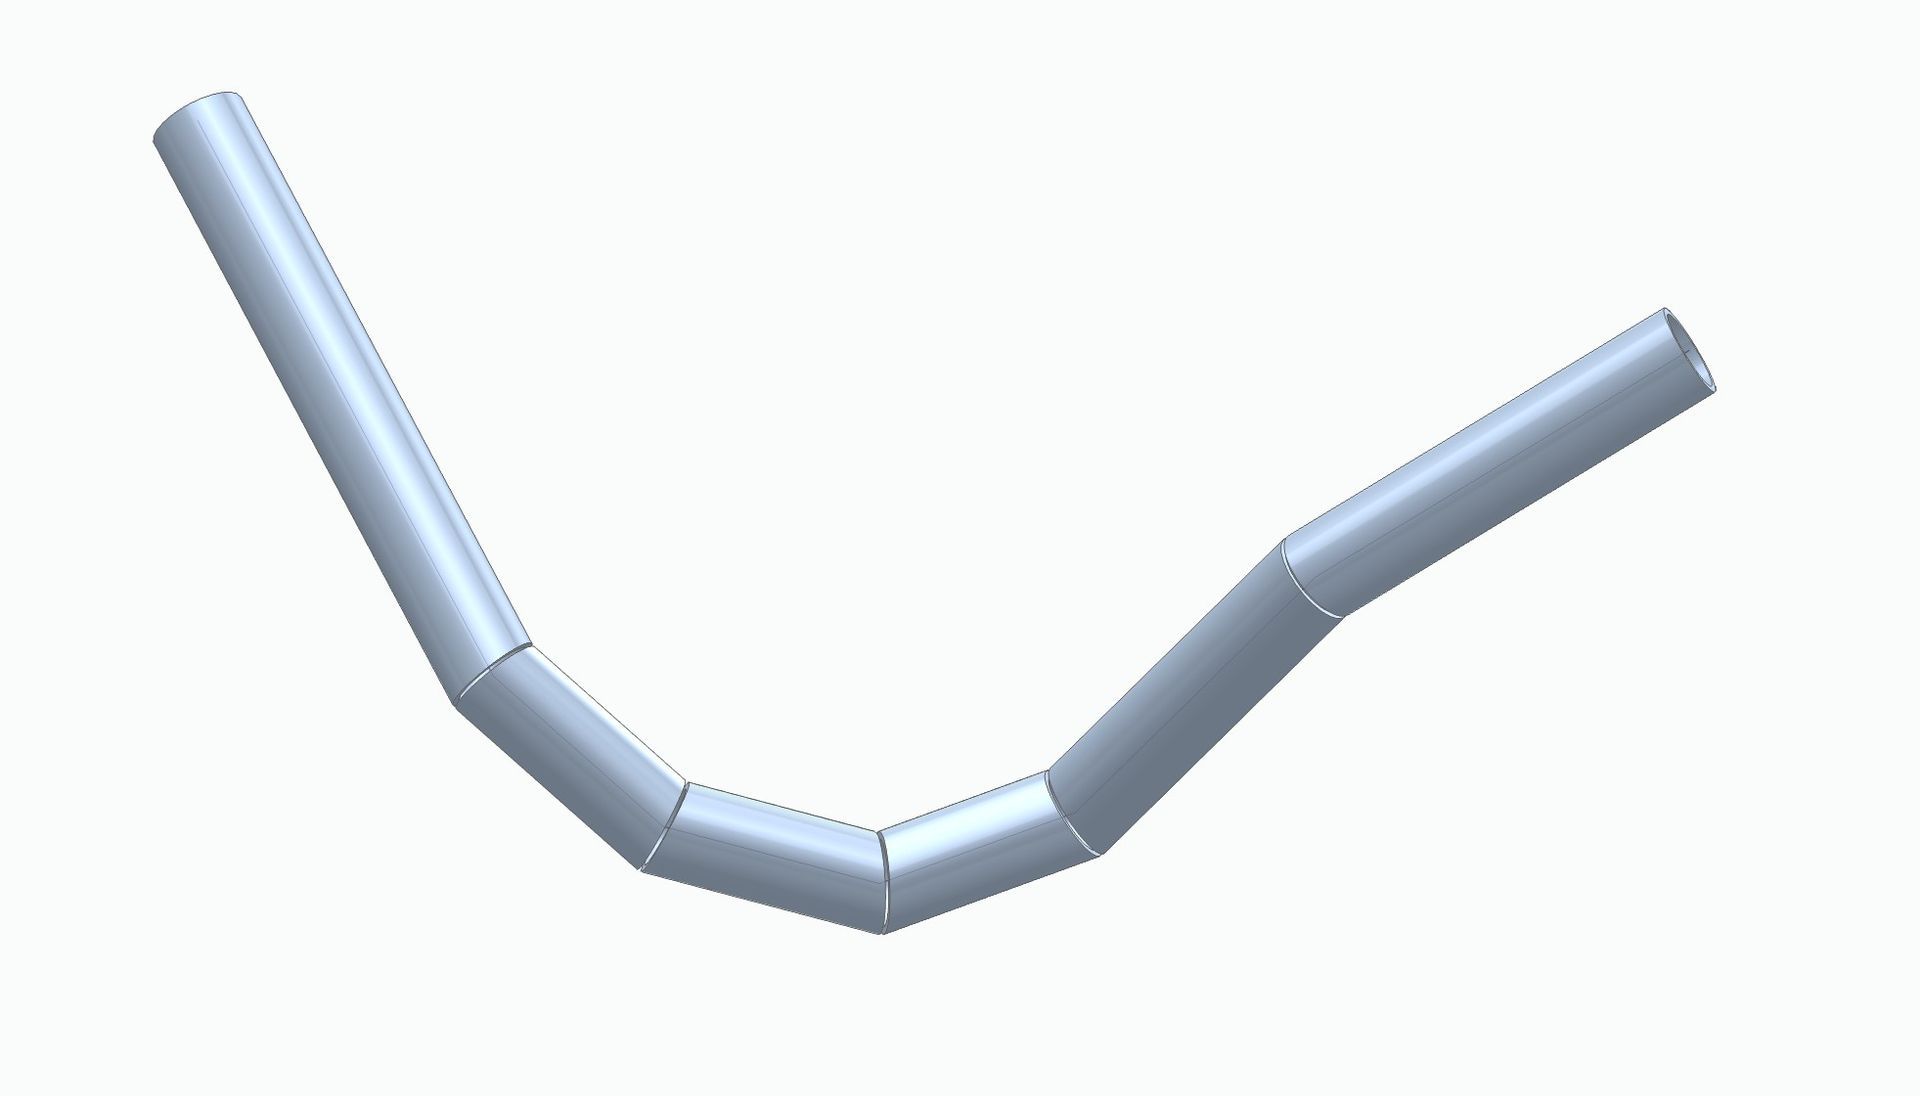
Een ronde buis hoeft niet altijd met een buigmachine over een continue radius te worden gebogen. Bij cut-bending wordt een rechte ronde buis op meerdere plaatsen met een buislaser ingesneden. Tussen de uitsneden blijven kleine verbindingen staan, waarna de afzonderlijke rechte buissegmenten handmatig ten opzichte van elkaar kunnen worden gebogen.
Door meerdere van deze knikpunten achter elkaar te plaatsen ontstaat een bocht of zelfs een ruimtelijke 3D-vorm uit één rechte buis. Na het vormen kunnen de sneden worden gehecht of gelast.
RONDE BUIS BUIGEN MET LASERSNEDEN IN PLAATS VAN RADIUSBUIGEN
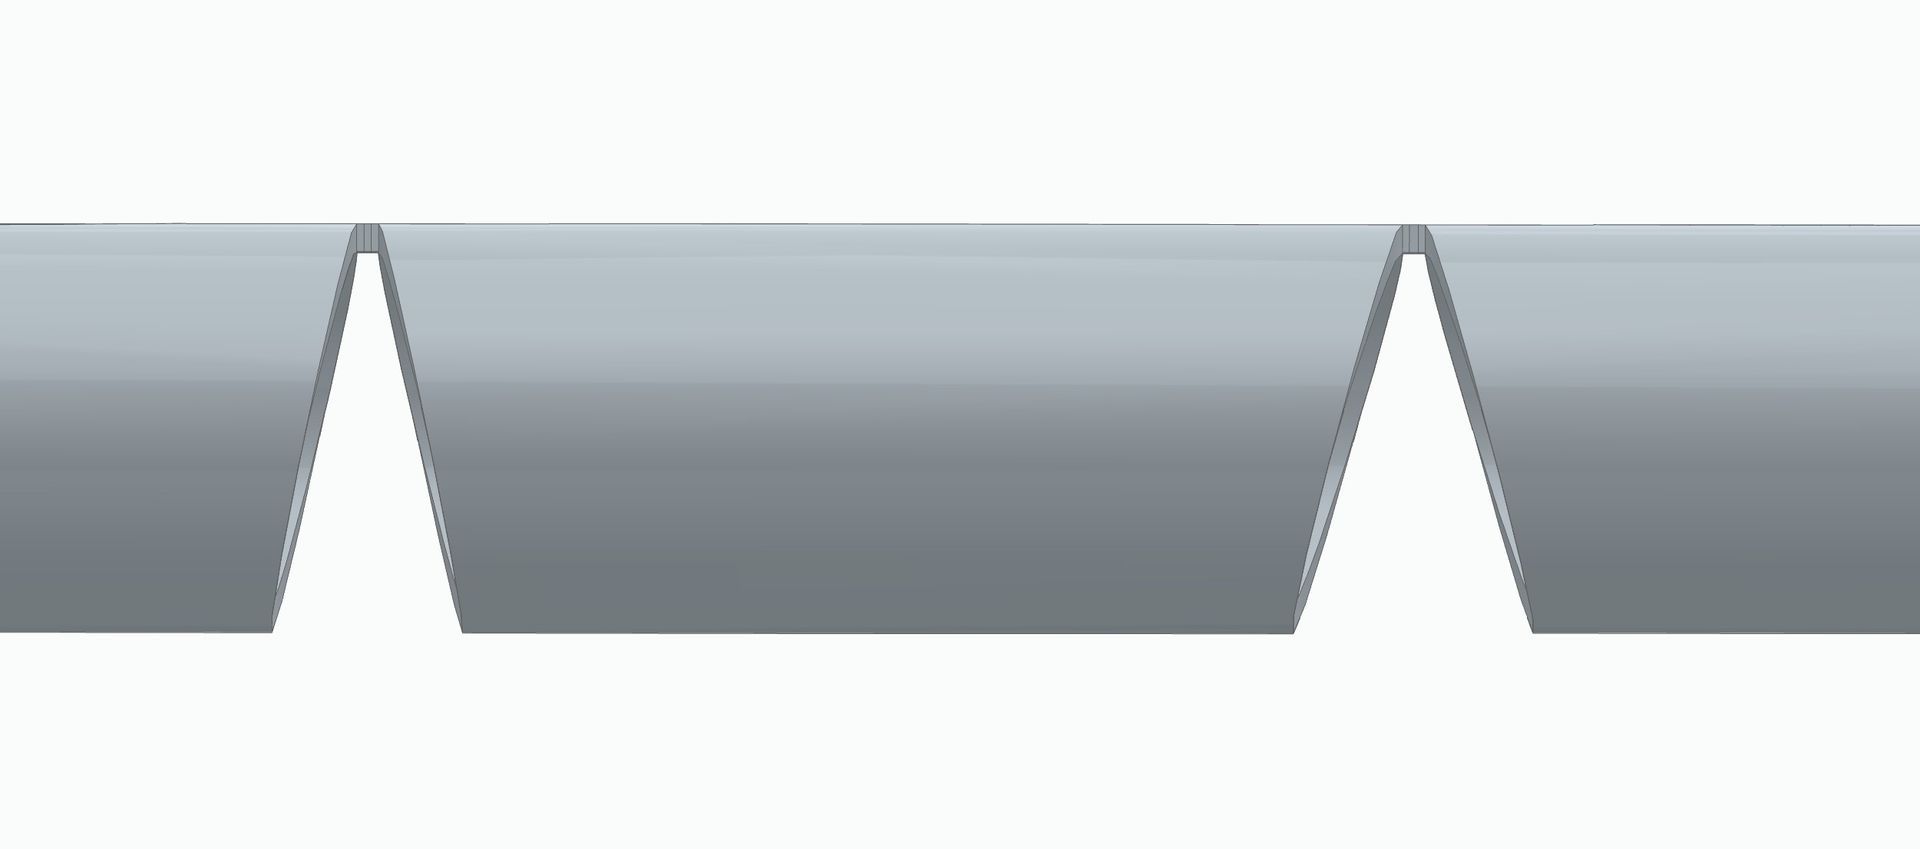
Bij conventioneel buisbuigen wordt de buiswand continu vervormd over een bepaalde radius. Bij cut-bending ontstaat de vorm anders. De buis blijft tussen de knikpunten recht en wordt op vooraf bepaalde plaatsen ingesneden. Iedere uitsnede vormt een afzonderlijk knikpunt.
Door de grootte en richting van deze uitsneden te variëren, kunnen verschillende knikhoeken en buigrichtingen worden gecombineerd. De uiteindelijke vorm bestaat daardoor uit meerdere rechte buissegmenten die samen een bocht of ruimtelijke buisvorm vormen.
De uitdaging zit vervolgens in het CAD-werk: hoe vertaal je de gewenste gebogen vorm naar één rechte buis met precies de juiste lasersneden, knikhoeken en snijrichtingen voor een 2,5D-buislaser?
MartCad heeft hiervoor een CAD-methode ontwikkeld waarmee geschikte gebogen buisvormen worden vertaald naar een rechte productiegeometrie voor buislasersnijden.
EEN RONDE BUIS RECHTZETTEN IS NOG NIET HETZELFDE ALS PRODUCTIEGEOMETRIE MAKEN
Er bestaat CAD- en CAM-software waarmee een gebogen buis naar een rechte toestand kan worden teruggebracht. Daarmee is echter nog niet automatisch bepaald hoe de rechte buis moet worden uitgesneden wanneer de lasersneden zelf de uiteindelijke buiggeometrie bepalen.
Een gebogen ronde buis kan niet eenvoudig met een standaard plaatwerkfunctie worden platgeslagen of uitgevouwen. De cilindrische buiswand, de opeenvolgende knikhoeken en de verschillende buigrichtingen vormen samen geen gewone plaatwerkuitslag. Daarom moet voor iedere knik afzonderlijk worden berekend waar de lasersnede komt, hoe groot de opening moet zijn en onder welke richting de aangrenzende rechte buissegmenten na het buigen moeten staan.
Voor deze productiemethode moeten onder andere worden bepaald:
• waar de afzonderlijke sneden komen;
• welke opening per knik nodig is;
• hoe opeenvolgende buigrichtingen zich ten opzichte van elkaar bevinden;
• welk materiaal tussen de segmenten verbonden moet blijven;
• hoe de snijgeometrie overeenkomt met het werkelijke snijproces van de buislaser.
Dat maakt deze toepassing wezenlijk anders dan alleen het rechtzetten of ‘unfolden’ van een conventioneel gebogen buis.
REKENING HOUDEN MET HET WERKELIJKE 2,5D-SNIJBEELD
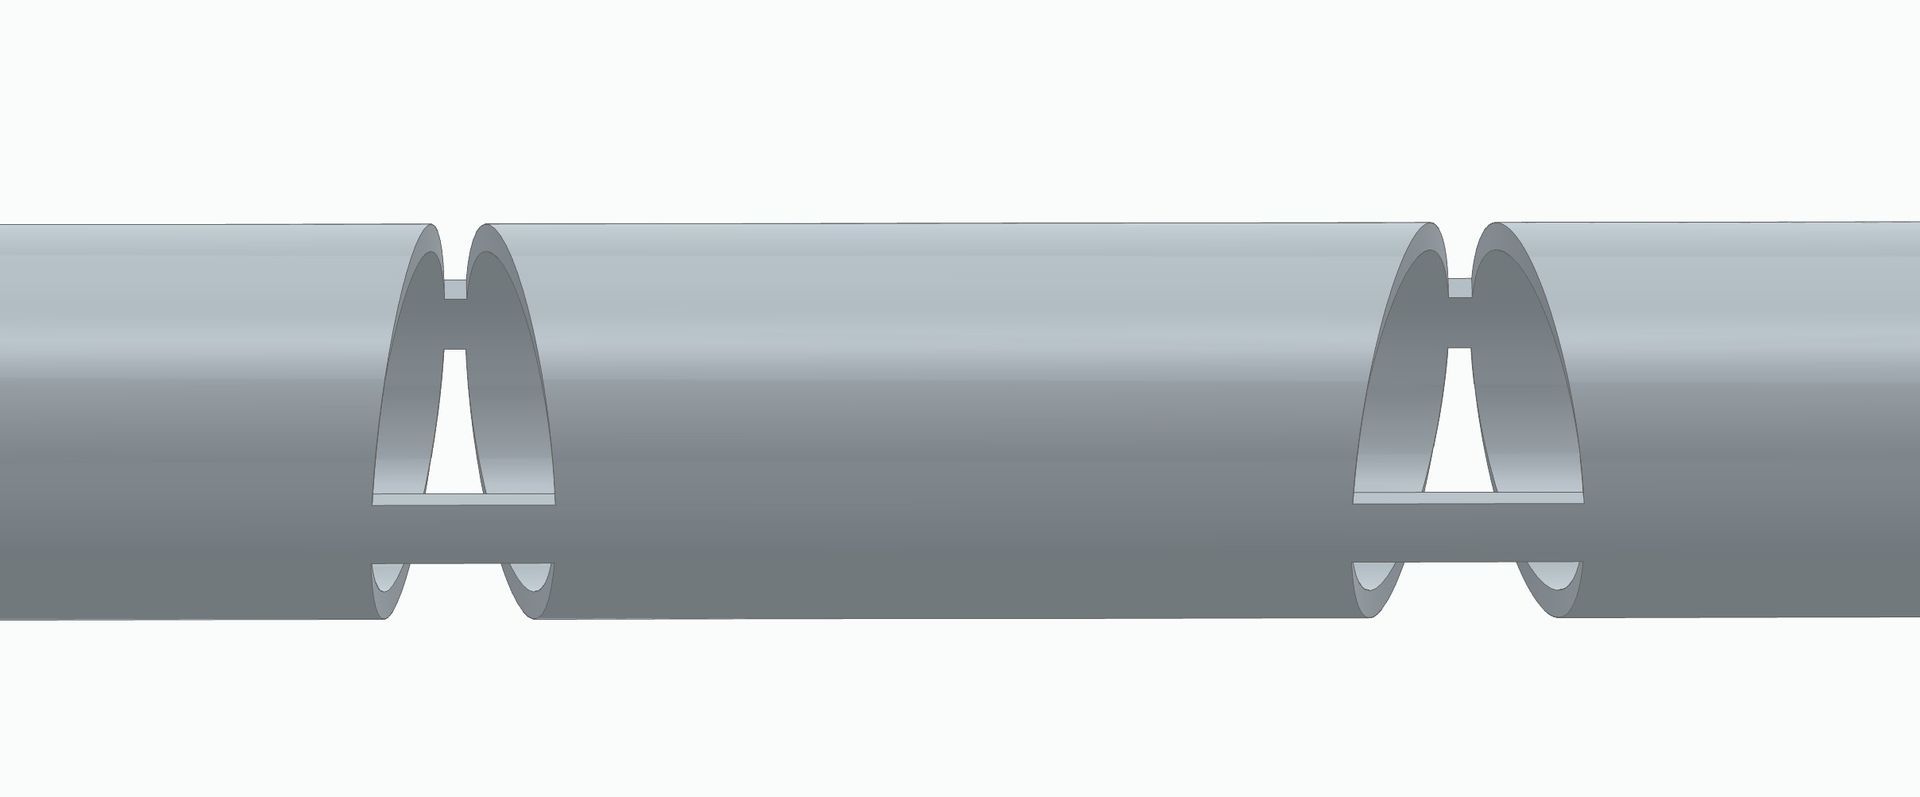
Een belangrijk onderdeel van de engineering is de geometrie van de snijrand. Bij een klassiek schuin gezaagde buis ontstaat één vlak verstek door de volledige wanddikte.
Bij gangbaar 2,5D-buislasersnijden wordt de snede lokaal haaks op het buisoppervlak uitgevoerd. De resulterende snijrand is daarom niet hetzelfde als een theoretisch vlak verstek. Dat verschil is van belang wanneer twee buissegmenten na het lasersnijden naar elkaar toe worden gebogen.
Bij het bepalen van de rechte productiegeometrie houdt MartCad daarom rekening met het werkelijke 2,5D-snijprincipe en niet alleen met de theoretische geometrie van de gebogen vorm.
VAN EEN GEBOGEN 3D-MODEL NAAR ÉÉN RECHTE BUIS
MartCad heeft een CAD-methode ontwikkeld waarmee geschikte gebogen buisvormen kunnen worden vertaald naar een rechte productiegeometrie voor de buislaser.
Als uitgangspunt kan bijvoorbeeld worden gebruikt:
• een STEP-model;
• een 3D-model;
• een technische tekening;
• een schets;
• een omschrijving met de belangrijkste maten en richtingen.
De gewenste buisvorm wordt geanalyseerd en vertaald naar een rechte buis met de benodigde uitsneden. Daarbij worden de positie, oriëntatie en grootte van de sneden zo bepaald dat de rechte buissegmenten na het lasersnijden onder de juiste hoeken ten opzichte van elkaar kunnen worden gebogen.
OOK RUIMTELIJKE BUISVORMEN ZIJN MOGELIJK
De methode is niet beperkt tot één eenvoudige bocht in één vlak. Ook buisvormen waarbij opeenvolgende knikken in verschillende vlakken liggen, kunnen voor geschikte geometrieën naar één rechte buis worden vertaald.
Hiermee kunnen uit één rechte buis bijvoorbeeld vormen worden gemaakt met:
• meerdere opeenvolgende richtingsveranderingen;
• verschillende knikhoeken;
• wisselende buigvlakken;
• rechte tussenstukken;
• samengestelde 3D-vormen.
Dat biedt interessante mogelijkheden voor speciale frames, machineconstructies, RVS-maatwerk en andere producten waarbij conventioneel buigen minder aantrekkelijk is.
BUIGBRUGGEN HOUDEN DE SEGMENTEN VERBONDEN
Bij de lasersneden wordt niet de volledige buisomtrek doorgesneden. Op een vooraf bepaalde plaats blijft een kleine verbinding aanwezig. Deze buigbrug houdt de afzonderlijke segmenten tijdens het vormen met elkaar verbonden.
Na het lasersnijden kan de buis langs de aangebrachte sneden worden gebogen totdat de gewenste geometrie ontstaat. Afhankelijk van het product en de constructieve eisen kunnen de sneden daarna worden gehecht, gedeeltelijk worden gelast of volledig worden afgelast.
TIJDELIJKE TRANSPORTBRUGGEN
Wanneer een rechte buis op meerdere plaatsen vrijwel volledig wordt doorgesneden, kan deze tijdens handling en transport al ongewenst vervormen. Daarom kunnen aanvullende tijdelijke transportbruggen worden opgenomen.
Deze kleine verbindingen houden de voorgesneden buis tijdens productie en transport voldoende stabiel. Voor het vormen worden de transportbruggen weggeslepen. Daarna kan de buis langs de blijvende buigverbindingen in de gewenste vorm worden gebracht.
HOE VERLOOPT HET PRODUCTIEPROCES?
1. De gewenste eindvorm van de buis wordt bepaald.
2. De geometrie wordt door MartCad vertaald naar een rechte productietoestand.
3. De rechte buis wordt op een geschikte 2,5D-buislaser gesneden.
4. Het onderdeel kan in rechte toestand worden getransporteerd en verwerkt.
5. De tijdelijke transportbruggen worden verwijderd.
6. De buis wordt handmatig in de ontworpen vorm gebracht.
7. De aansluitingen worden waar nodig gehecht of gelast.
De daadwerkelijke CAM-programmering en machine-instellingen worden door het uitvoerende lasersnijbedrijf bepaald.
WANNEER KAN DEZE PRODUCTIEMETHODE INTERESSANT ZIJN?
Voor een standaardbocht in grote aantallen is conventioneel buigen doorgaans de meest logische productiemethode. Cut-bending met een buislaser wordt vooral interessant wanneer:
• het om prototypes of kleine series gaat;
• de gewenste vorm ongebruikelijk is;
• meerdere richtingsveranderingen nodig zijn;
• speciaal buiggereedschap relatief kostbaar wordt;
• flexibiliteit in het ontwerp belangrijk is;
• de buislaser toch al onderdeel van het productieproces vormt.
De methode is geen vervanging van iedere buigmachine, maar een aanvullende productiemogelijkheid voor speciale buisconstructies.
WAT ZIJN DE BEPERKINGEN?
Niet iedere willekeurige buisvorm kan zonder meer uit één rechte buis worden gemaakt. Bij de beoordeling spelen onder andere buisdiameter, wanddikte, materiaal, knikhoeken, afstand tussen de sneden, bereikbaarheid van transportbruggen, lasbaarheid en mogelijke interferentie van de uitsneden mee.
Daarom wordt vooraf beoordeeld of de gewenste vorm geschikt is. Wanneer een constructie niet logisch uit één buis kan worden gemaakt, kan worden bekeken of deze in meerdere delen kan worden opgesplitst.
CAD-ENGINEERING VOOR CUT-BENDING VAN RONDE BUIS
MartCad kan deze productiegeometrie als engineeringdienst uitwerken. Een klant kan bijvoorbeeld een STEP-model van de gewenste gebogen buis aanleveren. Ook een tekening, schets of omschrijving kan als uitgangspunt dienen.
Afhankelijk van de opdracht kan MartCad onder andere leveren:
• STEP-model van de rechte productiegeometrie;
• STEP-model van de gevormde toestand;
• technische tekening;
• maatvoering;
• aanvullende productie-informatie.
De productiegeometrie kan vervolgens worden gebruikt als uitgangspunt voor verdere CAM-programmering door een gespecialiseerd buislasersnijbedrijf.
VEELGESTELDE VRAGEN
Kun je een ronde buis buigen door deze eerst in te snijden?
Ja. Door een rechte ronde buis op vooraf bepaalde plaatsen met een buislaser in te snijden, ontstaan afzonderlijke rechte buissegmenten die daarna handmatig ten opzichte van elkaar kunnen worden gebogen. Deze methode wordt onder andere cut-bending of kerf bending genoemd.
Kun je een bocht maken uit rechte buissegmenten?
Ja. Door meerdere gecontroleerde knikpunten achter elkaar te plaatsen kan uit rechte buissegmenten een benadering van een bocht of een complexere 3D-vorm worden opgebouwd.
Wat is het verschil tussen cut-bending en normaal buisbuigen?
Bij normaal buisbuigen wordt de buis continu over een radius vervormd. Bij cut-bending wordt de vorm opgebouwd uit afzonderlijke knikken die ontstaan door vooraf aangebrachte lasersneden.
Kan een ronde buis na het lasersnijden met de hand worden gebogen?
Voor geschikte buismaten en geometrieën kan dat. De lasersneden verminderen lokaal de buigstijfheid, waarna de segmenten langs de overgebleven verbindingen handmatig in positie kunnen worden gebracht.
Kun je een gebogen ronde buis uitslaan?
Niet op dezelfde manier als conventioneel plaatwerk. Voor cut-bending moet daarnaast de juiste snijgeometrie worden bepaald waarmee de buis na het lasersnijden opnieuw in de gewenste vorm kan worden gebracht.
Wat is cut-bending van ronde buis?
Bij cut-bending wordt een rechte buis voorzien van berekende lasersneden. Vervolgens wordt de buis langs deze sneden in de gewenste vorm gebogen en waar nodig gehecht of gelast.
Kan dit met een 2,5D-buislaser?
Ja. De productiegeometrie kan worden ontworpen voor 2,5D-buislasersnijden. De uiteindelijke maakbaarheid moet altijd worden afgestemd met het uitvoerende lasersnijbedrijf.
Kunnen ook 3D-buisvormen worden gemaakt?
Voor geschikte geometrieën kunnen ook opeenvolgende buigingen in verschillende richtingen en vlakken in één rechte productiegeometrie worden verwerkt.
Waarom worden transportbruggen gebruikt?
De tijdelijke transportbruggen voorkomen dat een vrijwel volledig voorgesneden buis tijdens handling of transport al ongewenst vervormt. Voor het buigen worden deze verbindingen verwijderd.
Kan MartCad vanuit een STEP-model werken?
Ja. Een STEP-model van de gewenste buisvorm is een geschikt uitgangspunt om de maakbaarheid te beoordelen en de benodigde rechte productiegeometrie te ontwikkelen.